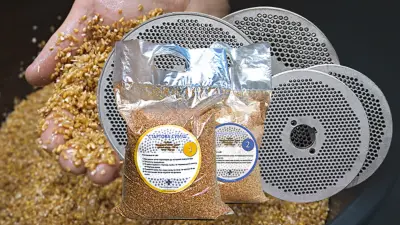
Придбання гранулятора для кормів чи біомаси — це практичне рішення для фермерського або приватного господарства, яке дозволяє самостійно виготовляти якісний комбікорм із точним дозуванням поживних речовин. Проте перший запуск нового обладнання часто супроводжується труднощами: замість щільних та гладких гранул із розвантажувального лотка сиплеться гаряче борошно, сировина налипає на вальці, а отвори матриці миттєво забиваються спресованою масою.
Така ситуація є абсолютно закономірною і не свідчить про заводський дефект. Будь-які нові гранулятори комплектуються деталями, які пройшли точну механічну обробку та термічне загартування. Усередині отворів матриці залишається мікроскопічна шорсткість, сліди різця або свердла та оксидна плівка. Доки канали пресування не набудуть дзеркальної гладкості, сила тертя в них залишатиметься надмірною. Завод-виробник за замовчуванням не проводить притирання, оскільки відполірована деталь втрачає товарний вигляд. Тому базове завдання оператора перед початком повноцінної роботи — правильно налаштувати зазори та самостійно провести обкатку й полірування каналів за допомогою спеціальної абразивно-масляної суміші. Для побутових завдань часто обирають компактні гранулятори ГКМ або гранулятори ОГП, тоді як для пелетних складів застосовують потужні гранулятори Grand.
Підготовка гранулятора до першого пуску
Перед підключенням установки до електромережі необхідно провести повну ревізію механічних вузлів і переконатися в надійності всіх з'єднань. Це збереже підшипники та робочі вузли від передчасного зношування.
- Монтаж та стійкість станини: гранулятор повинен стояти на рівній міцній основі (бетонна підлога або жорсткий верстат). Корпус рекомендується зафіксувати анкерними болтами. Для комфортної та безпечної роботи оператора зону обслуговування обладнують дерев'яним настилом-решіткою, що також суттєво підвищує рівень електробезпеки у вологих приміщеннях.
- Перевірка кріплень: після транспортування обов'язково підтягніть усі болтові з'єднання корпусу робочої частини, станини, захисного кожуха та електродвигуна.
- Контроль натягу клинопасової передачі: ремені передають крутний момент і захищають двигун від клину, тому їхній натяг має бути вивіреним. Простий метод експрес-перевірки полягає в наступному: посередині між шківами спробуйте повернути пас пальцями навколо поздовжньої осі. Якщо він повертається рівно на кут 90 градусів — натяг у нормі. Якщо кут повороту більший — ремінь провисає і буксуватиме; якщо не повертається на 90 градусів — передача перетягнута, що створює руйнівне радіальне навантаження на підшипники валів. За інструментального контролю прикладання зусилля 25 Н (2,5 кгс) повинно викликати прогин ременя в межах 4–5 мм. Для тривалої експлуатації рекомендовано застосовувати зубчасті паси.
- Електрична частина та безпечний запуск: лінія живлення повинна мати заземлення (опір контуру менше 4 Ом) та пристрій захисного відключення (ПЗВ або диференційний автомат). Щоб уникнути ударних пускових навантажень на мережу, доцільно інтегрувати пристрої плавного запуску електродвигунів. Для трифазних ліній на 380 В використовують відповідний пускач, а для однофазних на 220 В — кнопку з пусковим конденсатором. Важливе правило: при запуску однофазного двигуна не утримуйте кнопку пуску довше 3 секунд (максимум до 20 секунд у разі повторної спроби), щоб не пошкодити пусковий конденсатор. Роботу мотора бажано контролювати за амперметром змінного струму: навантаження не повинно виходити за межі номінального струму, вказаного на шильдику, а температура корпусу електродвигуна не повинна перевищувати 90 °C.
Регулювання зазору між матрицею та пресуючими роликами
Відстань між плоскою матрицею та вальцями — ключовий параметр, від якого залежить ресурс робочих деталей та якість формування гранули. Головне застереження виробника: категорично забороняється робота гранулятора на холостому ходу. Якщо пустити ролики по сухій незавантаженій матриці метал по металу, робочі кромки миттєво зминаються та виходять з ладу.
Робочий зазор повинен знаходитися в діапазоні 0,10–0,15 мм. Послідовність налаштування:
- Використовуйте два пласкі калібрувальні щупи товщиною 0,15 мм шириною від 20 мм (або чистий аркуш офісного паперу формату А4 щільністю 80 г/м², складений удвічі).
- Покладіть щупи на поверхню матриці під кожен ролик. Обов'язкова умова: валець повинен лягати на площину зубом насічки, а не канавкою.
- Одночасно та симетрично підтискайте натяжні болти з обох боків, підводячи вісь роликів, поки вони не почнуть щільно торкатися щупів без перекосу. Вісь обертання має залишатися строго паралельною площині диска.
- Проверніть матрицю вручну, щоб вийняти контрольні щупи. Після цього ролики повинні вільно провертатися від руки без стукоту та люфтів.
- На зношених деталях через овальність виставити точний зазор щупом важко. У такому разі ролики підводять до моменту, коли вони починають ледь помітно обертатися при провертанні матриці рукою. Пам'ятайте, що матриця і вальці є притертою парою, тому при заміні зношених елементів обирають перевірені заводські деталі в категорії гранулятори комплектом.
Технологія полірування нової матриці: рецепти та етапи
Для формування дзеркальної поверхні в каналах використовується спеціальна притиральна суміш, яка поступово шліфує мікронерівності металу без пошкодження геометрії отворів. Процедура виконується у два послідовні цикли: стартовий та фінішний.
Рецептура сумішей для притирання (розрахунок на 5 кг)
- Стартова суміш: 3,5 кг пшеничної крупи або дерті дрібного помелу (фракція до 2 мм, ретельно просіяна від борошна), 700 г дрібного кар'єрного піску та 700 мл звичайної рослинної олії.
- Фінішна суміш: 3,5 кг просіяної пшеничної крупи (фракція до 2 мм), 1000 г дрібного кар'єрного піску та 700 мл рослинної олії.
Суворе технологічне правило: у жодному разі не додавайте до притиральної суміші воду! Волога миттєво перетворить зерновий пил на клейку масу, яка під тиском запресується в каналах і спричинить аварійну зупинку. Склад має бути в'язким, але розсипчастим: при стисканні в кулаці олія злегка виділяється, але не стікає. Перед початком роботи обов'язково залиште замішану суміш на 1,5–2 години, щоб крупа рівномірно просочилася жиром.
Порядок проведення полірувального циклу
- Запустіть гранулятор і негайно подайте в зону стиснення невелику порцію стартової суміші, створюючи масляний шар між деталями.
- Подавайте стартовий склад невеликими дозами по колу: збирайте масу з вихідного лотка і знову засипайте в приймальний бункер. Час безперервного циклічного прогону стартової суміші становить 40 хвилин.
- Через кожні 20–30 хвилин роботи нанесіть безпосередньо на ролики близько 10–15 г олії (загальна витрата олії на допоміжне змащення під час процедури — до 150–200 г).
- Потім вивантажте залишки стартової маси та засипте фінішну суміш із підвищеною концентрацією піску. Продовжуйте циклічне гранулювання ще 40 хвилин.
- Якщо в процесі тертя крупа надмірно подрібнилася на борошно та почала налипати на вальці, додайте до неї 1 кг свіжої сухої крупи для відновлення пухкої структури, зачекайте 20–30 хвилин і відновіть шліфування.
- Процес вважається завершеним, коли з отворів починають стабільно виходити рівні гладкі гранули без зупинки та пробуксовки верстата. Остаточне чистове дзеркальне полірування каналів відбудеться під час наступних 20–30 годин штатної експлуатації на стандартних зернових сумішах.
Підготовка робочої сировини: вологість, фракція та склад
Якість готового комбікорму та продуктивність обладнання безпосередньо залежать від параметрів кормової суміші. Гранулювання ґрунтується на пластифікації сировини під дією температури й тиску, де зв'язуючими речовинами виступають природні білки та клейковина зернових культур.
- Оптимальна вологість (12–20%): базове значення для більшості кормів становить 14–15%. Перевірити вологість у домашніх умовах без вологоміра можна тактильним тестом: наберіть суміш у долоню і міцно стисніть у кулак. Якщо після розтискання утворюється грудка, яка при легкому дотику розпадається на кілька частин — вологість ідеальна. Якщо суміш розсипається на пил — вона надто суха; якщо злипається в щільне тісто — перезволожена.
- Спосіб зволоження: якщо зерно пересушене, розстеліть його на вологонепроникній плівці, рівномірно збризкайте водою з розпилювача та залиште під накриттям на 30 хвилин, щоб волога проникла в структуру часток.
- Розмір фракції подрібнення: розмір часток у комбікормі повинен бути мінімум на 1 мм меншим за діаметр отворів матриці. Для підготовки зерна найкраще підходять надійні подрібнювачі молоткові, а для переробки стеблових кормів використовують спеціальні подрібнювачі зерна, соломи, сіна. Для отримання пластівців перед пресуванням також використовують плющилки зерна.
- Вимоги до чистоти: сировина має бути повністю очищеною від сторонніх часток — каменів, піску, дроту чи випадкового металу. Забезпечити високу чистоту допомагає спеціалізоване обладнання для очищення та сортування зерна.
- Змішування компонентів: перед засипанням суміші в гранулятор подрібнені зернові культури, премікси, вітамінні добавки та білкові шроти повинні бути рівномірно розподілені по всій масі. Для створення однорідних раціонів застосовують кормозмішувачі вертикальні або високопродуктивні кормозмішувачі горизонтальні.
- Специфіка сировини: невеликі побутові преси з матрицею діаметром 100 мм розраховані на зерно, висівки та шроти й не призначені для виробництва паливних пелет із чистої тирси через брак робочого тиску. Для додавання сіна або полови їх обов'язково змішують із зерновою частиною у співвідношенні максимум 60% сухої трави на 40% дерті. Для промислової переробки біомаси та деревини застосовують комплексні лінії гранулювання кормів та пелет, а для глибокої переробки зерна — сучасні екструдери кормів.
Штатний порядок експлуатації та контроль теплового розширення
Щоб верстат працював рівномірно, необхідно дотримуватися чіткої послідовності щоденного запуску та враховувати температурні процеси в робочій зоні.
- Виставте робочий зазор між роликами та матрицею за допомогою щупів (0,10–0,15 мм).
- Налаштуйте положення ножа-відсікача: у крайньому верхньому положенні довжина гранул становить 2–3 мм (для курчат та дрібної птиці), а в крайньому нижньому положенні досягає 12–16 мм (для дорослих тварин).
- Увімкніть електродвигун. Робочу сировину подавайте в приймальну зону рівномірно, невеликими порціями (приблизно по 100–300 г за раз залежно від потужності обладнання). Забезпечити стабільне завантаження допомагають автоматизовані шнекові конвеєри (шнеки точного завантаження), які виключають ризик перевантаження робочої камери. Візуально шар матеріалу повинен покривати ролики приблизно на 1/3 їхньої висоти.
- Регулювання під час теплового розширення: у процесі тертя матриця нагрівається до температури 75–80 °C, що забезпечує термічну обробку та знезараження корму. Через тепловий нагрів метал розширюється, тому через 10–15 хвилин після початку роботи зазор між вальцями та матрицею може дещо збільшитися. У такому випадку короткочасно зупиніть верстат і симетрично підтягніть регулювальні гайки роликів з обох боків, уникаючи перекосу осі та появи стороннього стукоту.
- Після стабілізації робочої температури продуктивність зростає, навантаження на мотор стабілізується, а гранули виходять рівними та щільними.
Діагностика якості гранул та усунення відхилень
Аналізуючи вигляд готової продукції на виході, можна оперативно коригувати налаштування вологості та подачі матеріалу:
- Гранула міцна, але виходить велика кількість незгранульованого пилу: сировині бракує вологи. Слід поступово зволожувати суміш обприскуванням доти, доки відсоток порошку не зведеться до мінімуму.
- Гранули виходять гарячими та дещо м'якими, але з гладкою блискучою поверхнею: це нормальний стан свіжої продукції. Під час охолодження на відкритому повітрі гранула швидко кристалізується, втрачає зайву пару та стає твердою. У фермерських господарствах для стабілізації температури застосовують калібратори, вібростоли, охолоджувачі гранул, які відсівають дрібну крихту та охолоджують гранулу перед затарюванням.
- Поверхня гранул шорстка, на виході спостерігається злипання, сировина намотується на вальці: суміш перезволожена. Потрібно або зменшити зволоження сировини, або додати сухішої зернової фракції.
- Сировина не продавлюється крізь отвори за нормальної вологості: канали матриці недостатньо відполіровані або зазор між вальцями надто великий. Необхідно повторити процедуру притирання або провести коригування притиску роликів.
Очищення забитих отворів матриці
Якщо через потрапляння стороннього тіла чи роботу з пересушеною масою отвори матриці повністю забилися, ніколи не намагайтеся проштовхнути пробку, запускаючи верстат із перевантаженням двигуна. Також суворо заборонено вибивати спресований моноліт молотком чи зубилом, оскільки це безповоротно руйнує геометрію каналів.
Для безпечного відновлення працездатності дотримуйтеся наступного регламенту:
- Знеструмте обладнання, вимкнувши силовий автомат та витягнувши штепсель із розетки.
- Зніміть ролики та демонтуйте матрицю за допомогою спеціального гвинтового знімача, що йде в комплекті.
- Підберіть нове спіральне свердло по металу, діаметр якого точно дорівнює заводському діаметру отворів матриці (без радіального биття та кривизни).
- Затисніть свердло в патрон дриля або свердлильного верстата і акуратно висвердлюйте спресовану пробку під прямим кутом (90 градусів) до площини матриці, щоб не зачепити загартовані внутрішні стінки каналу.
Правильне завершення роботи: збереження матриці
Головне правило тривалої експлуатації преса полягає в тому, що матриця ніколи не повинна остигати із сухим зерном усередині. Висихаючи в гарячих каналах, крохмаль схоплюється наче цемент, що призводить до мертвого забивання отворів під час наступного ввімкнення.
Перед кожною зупинкою обов'язково створюється так званий «масляний замок»:
- Приготуйте зупиночну суміш: 300 г пшеничної крупи змішайте з 50–70 мл рослинної олії (або візьміть жменю маслянистого насіння соняшнику чи сої, або макуху, яку дають маслопреси).
- Засипте склад у бункер наприкінці зміни та пропустіть крізь прес 2–3 рази, витіснивши весь робочий сухий комбікорм з отворів. Маслянисті гранули залишаються в каналах матриці до наступного запуску.
- Обов'язково послабте регулювальні болти і виведіть ролики з контакту з матрицею. Це захистить деталі від термічних деформацій під час охолодження робочої частини.
- Очистіть завантажувальний бункер і лоток від пилу. Наступний старт гранулятора з маслянистою масою в каналах пройде м'яко, без перевантаження двигуна та ризику пробуксовки ременів.
Зберігання готового комбікорму, технічне обслуговування та техніка безпеки
Після охолодження та стабілізації гранул готовий продукт відправляють на зберігання або згодовування тваринам. Для захисту корму від вологи, гризунів та псування використовують надійні оцинковані бункери для зберігання кормів, а для автоматизованого згодовування у свинарниках — функціональні годівниці для свиней "Мрія". Якщо ж господарство виготовляє гранульоване паливо, воно використовується як пальне для систем опалення або для таких агрегатів, як пелетні пальники.
Регулярний технічний догляд гарантує безаварійну роботу обладнання протягом багатьох сезонів. Щодня перед зміною перевіряйте стан підшипників роликів: вони повинні обертатися вільно, без заїдань та осьового люфту. Періодично (кожні 500–600 годин роботи) проводьте змащування підшипникової групи головного вала консистентним мастилом (Літол-24) за допомогою шприца через прес-маслянку доти, доки свіже мастило не з'явиться з контрольного отвору.
Під час роботи з обладнанням дотримуйтеся базових правил безпеки:
- Категорично забороняється проштовхувати сировину в бункер руками чи сторонніми предметами під час обертання роликів.
- Не допускається експлуатація установки зі знятими захисними щитками пасової передачі або без надійного контуру заземлення.
- Забороняється залишати увімкнений гранулятор без нагляду оператора.
- Одяг персоналу повинен щільно прилягати до тіла, без вільних кінців та зав'язок, що виключає ризик захоплення рухомими деталями.
Ретельне дотримання технології первинного притирання матриці, контроль робочих зазорів і вологість сировини забезпечують максимальну паспортну продуктивність гранулятора, захищають вузли від передчасного зношування та гарантують високу якість комбікорму для вашого господарства.